Vor der Herstellung
Die Geburt eines Produkts.
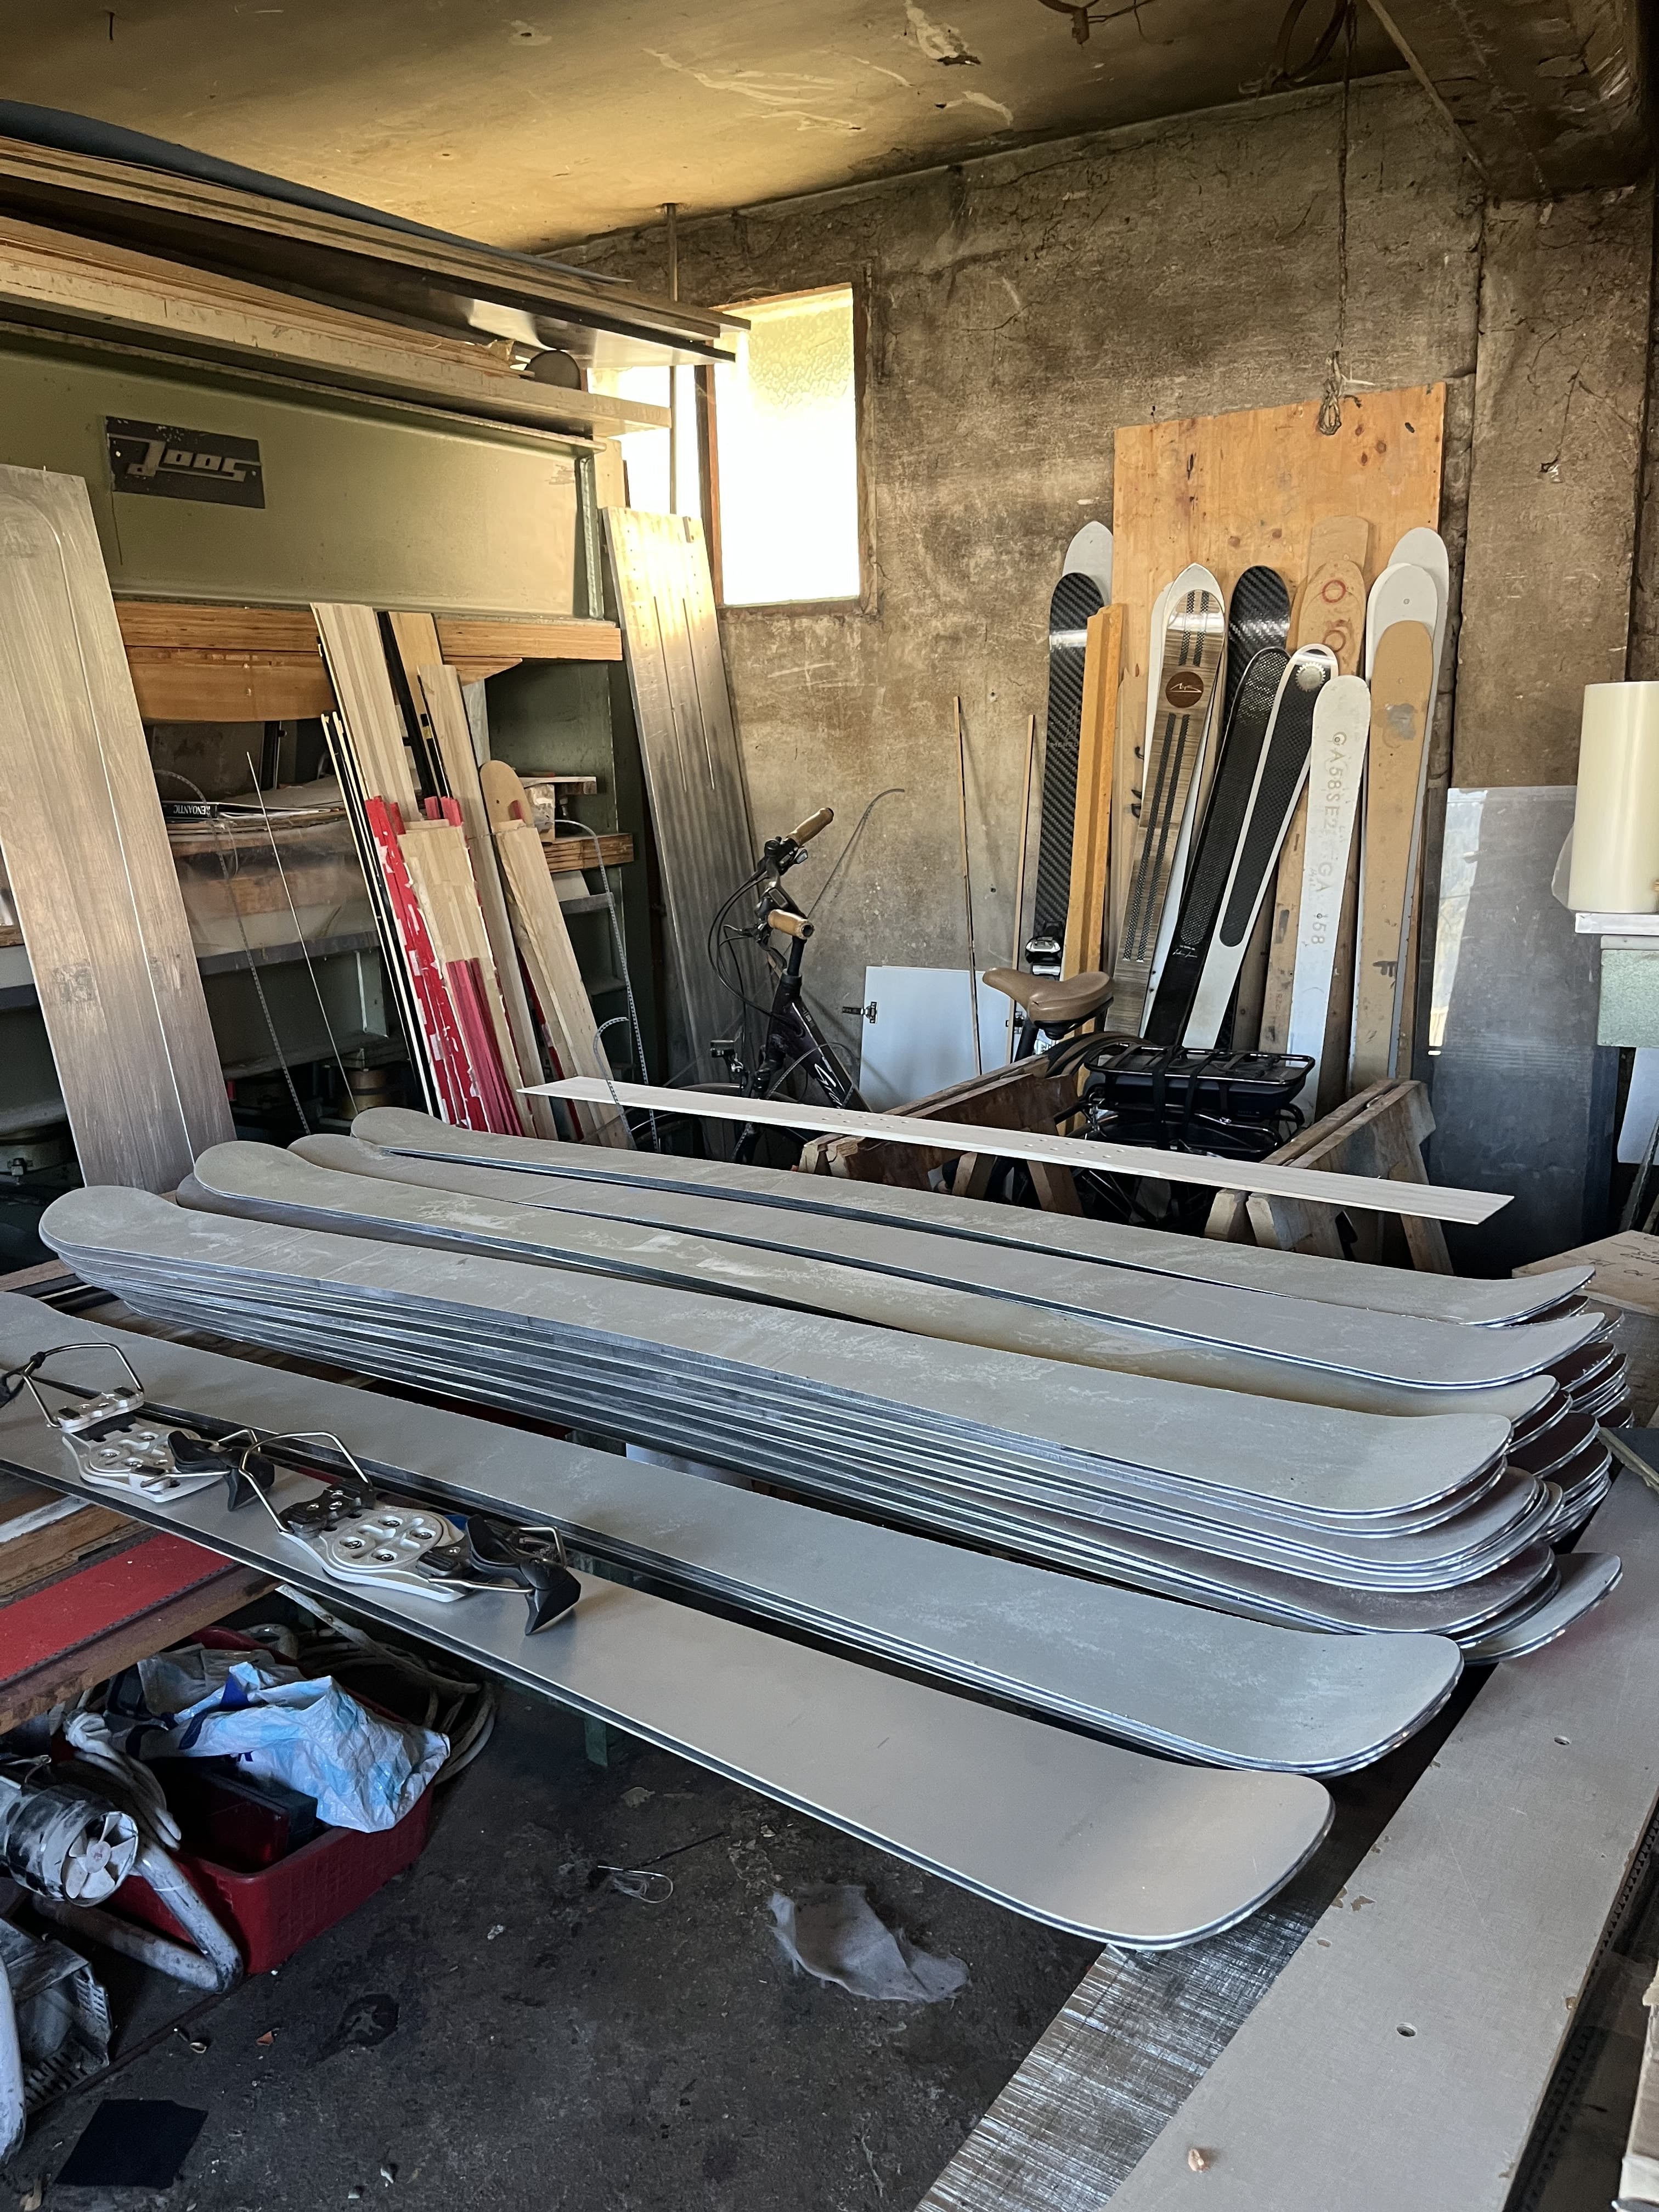
In unserem Ingenieurbüro entwickeln wir Ideen, konstruieren sie, dimensionieren sie und stellen sie auf die Probe. Wir lassen der Kreativität freien Lauf, ohne uns Grenzen zu setzen.
Nur die Projekte, die sich in zahlreichen Tests bewährt haben, schaffen es schließlich ins Snowlord-Sortiment.

Die Fertigungsschritte.
15 Schritte
Vom Zuschnitt des Belags bis zum letzten Wachsen durchläuft jedes Board fünfzehn Schritte in derselben Werkstatt.
-

01Schritt
Belag: Zuschnitt und Bearbeitung
Der Belag wird nach der gewünschten Geometrie CNC-zugeschnitten und bearbeitet, für hohe Präzision und optimale Haltbarkeit.
-

02Schritt
Einsetzen der Kanten
Die Stahlkanten werden sorgfältig entlang des Belags positioniert, angepasst und präzise fixiert. Dieser entscheidende Schritt sorgt für optimalen Grip auf hartem Schnee und für die Langlebigkeit des Boards.
-

03Schritt
Anti-Vibrations-Gummi
Auf Kanten, Spitze und Ende aufgebracht, absorbiert es Stöße und filtert Vibrationen für ein flüssiges, stabiles und präzises Gleiten.
-

04Schritt
Titanal I
Die erste CNC-geschnittene Titanal-Platte stabilisiert und versteift das Board, ohne seine Leichtigkeit oder Wendigkeit zu beeinträchtigen. Dieses seltene und teure Material, das heute nur in sehr wenigen High-End-Boards verwendet wird, ist das eigentliche Rückgrat des Snowlord und verleiht unserer Konstruktion außergewöhnliche Stabilität und Reaktionsfreude.
-

05Schritt
Glasfaser I
Erste Glasfaserlage mit PEP-Folie an Spitze und Ende, für Flex, Homogenität und Kontrolle der Struktur.
-

06Schritt
Vorbereitung des Kerns
Auswahl der Esche, Fräsen des Profils und Einsetzen der Inserts. Seitenwangen und ABS-Platten werden mit handwerklicher Präzision angepasst.
-

07Schritt
Einlegen des Kerns
Von Hand mit Zentrierkugeln in die Form gelegt, für eine perfekte Ausrichtung und einen ausgewogenen Flex über die gesamte Länge.
-

08Schritt
Glasfaser II
Zweite Glasfaserlage und PEP-Folie zur Verstärkung des strukturellen Zusammenhalts.
-

09Schritt
Titanal II
Die zweite, präzise auf einer CNC-Maschine geschnittene Titanal-Platte stabilisiert und versteift das Board, ohne seine Leichtigkeit oder Wendigkeit zu beeinträchtigen. Dieses seltene und teure Material, das heute nur in sehr wenigen High-End-Boards verwendet wird, ist das eigentliche Rückgrat des Snowlord und verleiht unserer Konstruktion außergewöhnliche Stabilität und Reaktionsfreude.
-

10Schritt
Pressen
Sobald alle Lagen des Composite-Sandwichs zusammengefügt sind, kommt das Board in eine Form und wird 30 Minuten lang bei 90 °C gepresst. Dieses Sandwich-Pressverfahren lässt das Harz gleichmäßig aushärten und verbindet alle Materialien perfekt, für eine zugleich steife und langlebige Struktur.
-

11Schritt
Konturschnitt
Nach dem Entformen wird jedes Board mit einer Präzisionssäge zugeschnitten, für saubere, gleichmäßige Konturen vor dem Finish von Hand.
-

12Schritt
Schleifen und Formgebung
Die Oberflächen werden von Hand geschliffen, geschärft und geglättet, bis die flüssigen, harmonischen Linien entstehen, die Snowlord auszeichnen.
-

13Schritt
Biegen von Spitze und Ende
Spitze und Ende werden erhitzt und in einer speziellen Presse geformt. So erhalten sie die exakte Biegung, die dem Board seine Geschmeidigkeit und Reaktionsfreude gibt.
-

14Schritt
Lackierung des ICP
Vor dem Zusammenbau auf die ICP-Folie aufgetragen, gibt sie dem Board seine endgültige Farbe und ein vollkommen gleichmäßiges Design. Diese kontrollierte Schicht sorgt für einen stabilen Farbton, ein sauberes Finish und ein stimmiges Erscheinungsbild über die gesamte Länge.
-

15Schritt
Siebdruck auf ICP
Ein Seidensieb wird auf die ICP-Folie gelegt, um die Farbe nach dem gewünschten Motiv aufzutragen. Diese Siebdrucktechnik erzeugt klare, satte und perfekt kontrollierte Farben und gibt das Design auf der ganzen Boardfläche originalgetreu wieder.


Der letzte Schritt
Aufbringen des Topsheets und Finish.
Danach folgt der letzte Schritt: das Aufbringen des Topsheets, des Signature-Designs von Snowlord, das wir selbst entwerfen und umsetzen. Mit Seidensieben auf ICP gedruckt, verleiht es jedem Board seine eigene Identität, eine feine Verbindung aus visueller Eleganz und technischem Schutz.
Nach diesem Schritt geht jedes Board für die letzten Nachbesserungen und das Finish durch unsere Hände: Feinschliff, Politur, Flex-Prüfung und Kontrolle des Gleitverhaltens.
Zum Schluss wird jeder Snowlord vollständig aufbereitet, gereinigt, gewachst und bis ins kleinste Detail geprüft, bevor er die Werkstatt verlässt.
Weiterlesen
Das Composite-Sandwich
Alle Lagen eines Snowlord
Sobald alle Lagen des Composite-Sandwichs zusammengefügt sind, kommt das Board in eine Form und wird 30 Minuten lang bei 90 °C gepresst.
- 14SchrittLackierte ICP-Folie
- 09SchrittTitanal II
- 08SchrittGlasfaser II
- 06SchrittKern aus 100 % Jura-Esche
- 05SchrittGlasfaser I
- 04SchrittTitanal I
- 03SchrittAnti-Vibrations-Gummi
- 02SchrittStahlkanten
- 01SchrittRoter Belag